安川AR2010作为工业主流六轴弧焊机器人,主打中高精度连续焊接工况,广泛应用于五金构件、机械机架、车体零部件、工程机械小件的批量焊接作业。设备常年处于电弧热辐射、焊渣飞溅、烟尘聚集的特殊生产环境,劳损模式以高温老化、烟尘附着、传动微磨损、电气参数漂移为主,和搬运、码垛机型的机械冲击损耗存在本质区别。日常点检与季度养护仅能处理表层隐患,经过一整年的持续运行,设备内部传动结构、气路组件、电气系统会累积大量隐性疲劳与精度偏差,若不开展系统性年度安川机器人保养,会逐步出现焊缝成型不稳、电弧波动、运行异响、定位偏移等问题。贴合AR2010焊接机器人专属工况开展年度深度维保,能够全面修复全年累积的性能损耗,让设备工艺精度与运行稳定性回归标准状态。
轴系传动系统年度深度检修,是焊接机器人长效稳定运行的核心支撑。全年高频次姿态切换、匀速走位与电弧持续负载,会让各轴减速机内部润滑介质逐步老化失效,油脂中混入细微金属磨损粉末与烟尘杂质,润滑性能持续衰减。长期低效润滑会增大齿轮与轴承配合间隙,造成机器人运行抖动、走位不均,直接影响焊缝平整性。年度安川机器人保养需对全轴润滑介质进行彻底更替,排空老旧污损油脂,清理腔体内部沉淀杂质,加注适配弧焊低速稳动工况的专用润滑脂。完成注油作业后,通过多姿态匀速跑合让油脂均匀覆盖传动接触面,修复细微传动间隙,杜绝焊接过程中的动态抖动问题。
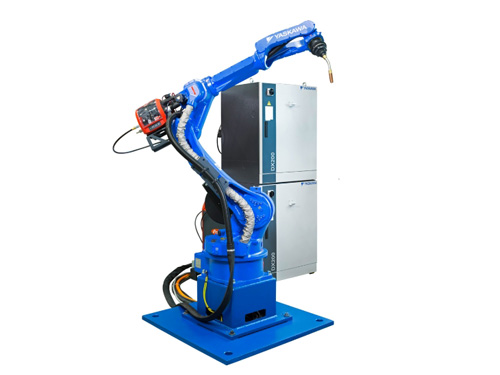
机身密封防护与环境损耗修复,规避烟尘水汽引发的深层故障。焊接车间悬浮的金属烟尘、高温水汽具备附着性与腐蚀性,常年累积会渗入关节密封缝隙、电机散热结构与电控接口位置,加速密封件硬化老化、电气触点氧化。年度安川机器人保养需逐轴检查关节防尘密封、端面垫圈的完整状态,替换硬化、开裂、贴合不严的密封配件,恢复各轴腔体密闭性。彻底清理机身关节死角、臂体缝隙积存的烟尘污垢,避免杂质长期侵蚀精密传动结构。同步检查机身表层防护涂层,修复高温灼伤、磨损掉漆位置,提升设备整机抗腐蚀能力,适配焊接车间复杂工况环境。
伺服电气系统深度除尘与性能核验,稳定电弧控制精度。全年不间断高温运行,会让伺服电机、驱动模块、控制柜散热区域堆积大量烟尘粉尘,堵塞散热通道,造成电气元件温升异常,引发伺服响应波动、电弧电流不稳、参数漂移等问题。年度安川机器人保养需对电控柜、电机散热片、驱动单元进行全方位无尘清理,疏通所有散热风道,保障元件恒温运行。细致检查动力线缆、信号线缆外皮完好度,紧固松动接线端子,清理触点氧化层,保证信号与动力传输精准稳定。同步检测系统储能部件状态,规范完成老化配件更换,稳固设备零点与工艺基准参数。
整机动作校准与焊接工艺复位,经过全年工况运行,机器人原点位置、轨迹精度、匀速运动参数会产生细微累积偏差,容易造成焊缝宽窄不一、焊接搭接偏移等问题。所有硬件养护工作完成后,需开展全轴单动、联动走位测试,排查运行异响、卡顿、抖动等异常状态。精准复核设备重复定位精度与匀速轨迹稳定性,修正全年累积的参数偏差。最后开展试焊工况验证,调试电弧起弧、收弧、匀速行走状态,确认焊缝成型均匀、无气孔无飞溅超标,各项工艺指标完全匹配生产标准。
安川AR2010焊接机器人年度保养围绕焊接工况的热损耗、烟尘侵蚀、工艺精度衰减核心痛点展开,区别于普通工业机器人以结构紧固、重载防护为主的维保模式。通过一年一度的系统性深度养护,全面修复设备全年累积的隐性劳损与精度偏差,稳定电弧焊接品质,降低工艺不良率与设备故障停机次数,让焊接机器人始终保持高精度、稳工况的运行状态,满足自动化焊接产线长期连续生产需求。