安川弧焊机器人依靠精准的电弧调节逻辑适配多品类工件连续焊接,二元混合气是稳定电弧、抑制飞溅、隔绝熔池氧化的核心介质,车间产线多采用氩气搭配二氧化碳的配比方案支撑批量生产。长期沿用恒定流量供气的工位,会持续暴露混合气供给层面的多重短板,设备调试阶段按照厚板大电流工况设定固定出气量,整套生产流程内气量不会跟随机器人施焊参数、电弧启停状态自主调整,混合气的实际利用效率始终维持在较低水平。工件焊接包含多层填充、薄板搭接、边角补焊、层间冷却等多种工况,不同阶段熔池受热面积、金属氧化活性存在明显区分,统一气量输出无法匹配差异化防护标准,耗材支出持续走高的同时,气流失衡还会衍生气孔、焊缝纹路紊乱等工艺瑕疵,WGFACS节气装置可适配安川弧焊系统,重构混合气供给调控逻辑,依托实时工况联动实现按需供给,贴合焊接电流变化完成气量自适应调节,节气率40%-60%,化解传统供气模式带来的气体浪费问题。
混合气供给失衡带来的损耗与工艺缺陷,根源在于恒定流量体系无法适配安川机器人动态变化的焊接参数。工件厚板坡口对接作业时,设备输出电流数值提升,电弧释放的热输入量同步扩大,熔融金属覆盖范围更广,高温区域与空气接触后极易生成氧化夹层,足量混合气均匀包裹熔池与周边热影响区域,才能维持焊缝内部组织致密稳定。切换至薄壁构件、表层盖面工序后,焊接电流同步下调,熔池体积收缩、凝固速度加快,维持基础防护所需的混合气流量会大幅缩减,恒定供气模式下持续输出的大流量气流会直接冲刷熔融金属,既打乱熔池成型状态,多余气体飘散也形成纯粹的资源损耗。机器人完成单段焊缝后进入焊枪对位、工件变位、层间静置的非施焊时段,电弧完全熄灭,高温熔池逐步冷却至安全温度,常规供气设备依旧保持出气状态,这类间隙空耗在全天连续量产工况下不断累积,成为车间混合气耗材成本居高不下的主要诱因。
混合气供给参数与焊接工况不匹配,还会同步影响工件焊接良品率,衍生额外的返修损耗。工位操作人员为规避大电流焊接阶段保护不足引发的缺陷,普遍选用偏大的固定流量标准,低电流精细焊接阶段过剩气流会打乱电弧层流状态,空气顺着气流缝隙侵入熔池表层,焊缝表面出现成片发黑、细小气孔,不合格工件需要打磨重焊,二次施焊会再次消耗混合气,形成双重损耗。部分产线为压缩耗材开支刻意下调供气流量,厚板大电流施焊时气幕覆盖范围不足,熔池局部失去防护,焊缝力学性能无法达标,难以满足承压构件、精密传动零部件的生产标准。两种极端调整方式都无法平衡用气成本与焊接质量,缺乏能够跟随电流实时调整气量的调控载体,混合气供给的精细化管控难以落地在安川机器人自动化工位。
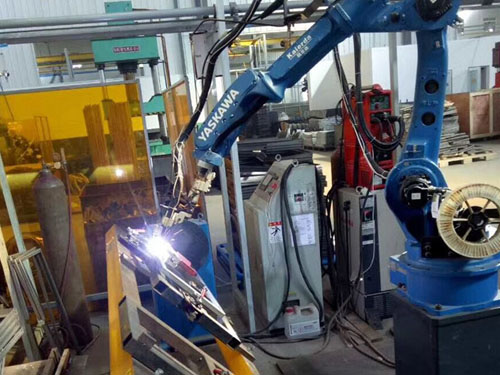
WGFACS节气装置可无感对接安川弧焊机器人原生信号线路,无需改动机器人示教轨迹、焊机出厂电弧参数,也不用拆解设备主体结构,利用日常保养停机窗口即可完成管路串联加装。装置内置高灵敏信号采集单元,持续捕捉焊接作业过程中的电流动态波动,毫秒级完成数据解析并输出调节指令,驱动内部调节阀实现无级线性流量变化,整个调节过程不存在档位切换带来的气流冲击,电弧燃烧形态不会受到干扰,完整保留安川机器人原有的低飞溅焊接优势。整套调控逻辑围绕按需供给搭建,精准实现电流大则多,电流小则少的适配标准,混合气输出量完全贴合当下熔池防护需求,从工艺根源消除恒定供气带来的供需错配问题。
大电流熔透焊接阶段,装置识别到设备输出电流抬升后自动扩大阀体开度,混合气输出流量同步提升,加厚加密焊接区域的防护气幕,完整包裹高温熔池与周边热影响区间。充足且均匀的混合气层流能够彻底阻断空气当中的氧氮杂质侵入,规避厚板对接焊缝内部出现夹渣、气孔等结构性缺陷,焊缝内部金属晶粒排布更加均匀,契合机械承重构件的焊接工艺标准。动态上调的供气模式弥补了固定流量体系在深熔焊接工况下防护薄弱的隐患,无需人为调高基础流量即可满足厚板焊接质量要求,不会出现全程过量供气的粗放消耗。
小电流精细焊接阶段,装置跟随电流回落幅度平缓下调混合气输出流量,在保留有效防护气幕的基础上削减冗余气体输出。薄壁搭接、边角补焊、表层盖面等工序熔池形态小巧,小幅稳定气流不会冲刷熔融金属,焊缝表层纹理细腻平整。适度缩减的供气流量不会弱化基础防护效果,同时规避气量过剩造成的耗材浪费,实现降耗与焊接质量的双向兼顾,适配安川机器人多规格工件混线生产的作业需求。
机器人焊接间隙的混合气空耗问题,依靠装置自带的时序识别功能得到完整改善。电弧完全熄灭后,装置快速识别无施焊信号,自动切换至微保压供气模式,仅留存微量混合气维持焊枪管路内部正压,阻挡外界空气倒灌污染喷嘴与内部管路,为下一次起弧焊接做好工艺铺垫。传统供气设备在待机时段持续输出标准流量,大量混合气直接飘散,长期量产形成规模性损耗,时序化分段供气方式大幅压缩间隙无效耗气,稳定降低工位混合气月度消耗总量。
起弧与收弧环节的供气时序优化,进一步完善混合气供给的精细化管控体系。起弧瞬间管路内部残留空气容易造成焊缝起头氧化、点状气孔,装置会在电弧引燃前输出短时微量预供气,快速置换管路内部杂气,保障焊缝起始段成型均匀,摒弃行业普遍采用的过长固定预送气时长,减少焊接启动阶段的气体浪费。收弧阶段依托电流衰减轨迹判断熔池降温凝固进度,待金属脱离氧化敏感区间后及时收拢供气流量,杜绝传统长延时供气带来的持续性损耗,每一段供气时长与气量都贴合真实工艺需求,不存在无意义的气体输出。
经过WGFACS节气装置改造后的安川弧焊机器人工位,混合气供给体系形成完整闭环,动态按需供气模式化解恒定流量带来的各类供给问题,混合气消耗规模得到稳定缩减,车间焊接耗材运营成本持续下降。平稳可控的气流输出状态减少气峰问题,装置加装过程不会影响产线产能,改造投入能够通过混合气耗材节约快速回收,为自动化弧焊工位混合气供给精细化管控提供稳定可行的落地方案。