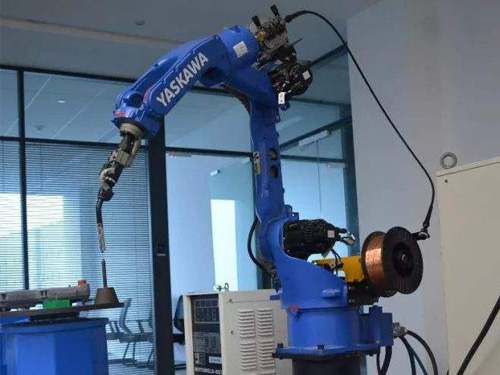
Yaskawa安川AR1440E焊接机器人多用于薄板、结构件弧焊工位,长期处在焊渣飞溅、烟尘弥漫的环境里,本体管线、焊枪配套组件以及关节密封面都会持续受到现场工况的影响。安川机器人保养工作需要贴合弧焊作业的损耗特点,区分高频磨损部件和静态承载部件,在停产窗口期有序开展各项检查,作业前将臂体移动至便于检视的姿态,关闭焊机电源与保护气供给,做好工位周边的防护,维修仅在部件功能偏离正常区间、常规保养手段无法恢复时予以安排。
焊枪本体与送丝导管是弧焊场景损耗靠前的组件,焊丝在导管内部持续摩擦,内壁会慢慢积存金属粉末,导管内壁顺滑度下降之后,送丝抖动概率上升,容易诱发焊缝成型波动。按周期拆解导管端头,清理内部堆积的金属碎屑,查看导管外壁的弯折痕迹,弯折位置表层出现裂纹,就需要安排配件更替。安川机器人保养同步检查导电嘴、分流器的状态,导电嘴孔径随焊丝摩擦慢慢扩大,分流器表面附着焊渣会干扰保护气流形态,清理时选用适配工具轻刮表层附着物,不要损伤分流器的气道结构,维修针对导管内壁严重磨损、气道堵塞无法清理的情况实施。
焊枪线缆束集成动力、信号以及送丝管路,跟随臂体反复摆动扭转,线缆外层护套长期接触高温焊渣,容易出现表层灼痕。巡检时顺着线缆走向逐段查看,重点关注靠近腕部法兰的弯折区段,护套出现浅层灼伤痕迹,可加装隔热护套降低后续热辐射影响,线缆接头位置的紧固环也要复核,松动会造成信号传输不稳,引发焊机启停异常。安川机器人保养同步检查线缆固定卡扣,卡扣移位会让线缆和周边壳体持续摩擦,加快护套老化,维修在护套破损、芯线外露的情形下处置。
各关节密封面与防尘环会阻挡烟尘、飞溅颗粒侵入腔体,弧焊工位细小的金属粉尘附着力较强,附着在防尘环表面,关节转动时颗粒持续刮擦密封唇口,慢慢形成细微损伤。缓慢驱动各轴在常用行程内运转,观察密封环外缘有没有油脂析出,壳体表面堆积的焊渣粉尘使用软质耗材清理,避免硬质工具划伤密封表层。留意关节壳体透气阀的状态,烟尘堆积会缩小通气通道,腔体内部压力调节受阻,维修在密封唇口出现持续性渗油、防尘结构失效时启动评估。
送丝机构的压丝轮、导向组件直接影响焊丝输送稳定性,压丝轮表面会慢慢形成焊丝摩擦留下的沟槽,沟槽深度增加之后,焊丝夹持力出现波动,送丝速度难以维持稳定。安川机器人保养时松开压丝轮调节手柄,清理轮槽内的金属碎屑,检查压丝轮表面磨损痕迹,磨损明显的轮体及时更换,同步校准压丝力度,力度偏大容易压扁焊丝,力度偏小会出现打滑现象。导向管内部同样容易积存碎屑,定期拆解清理,保证焊丝行进路径顺畅,维修针对轮体磨损超限、导向结构变形的情况开展。
控制柜内部散热风道、接线端子也纳入安川机器人保养范围,焊接产生的电磁干扰和烟尘会顺着通风口进入柜体,滤网积灰之后散热效率下降,驱动板卡温升抬升,增加信号异常的概率。取出滤网轻柔清理表面烟尘,装回之后确认风道通畅,检查控制柜外侧的接地端子,端子表面附着粉尘会削弱接地效果,放大焊接过程里的电磁扰动。柜内接线端子的紧固状态定期复核,端子松动会带来电压波动,维修在端子氧化、板卡散热异常引发反复告警的场景下进行处理。
安川机器人保养项目落实完毕,先空载执行多组姿态循环,查验臂体摆动、送丝启停动作,再开启保护气,运行短时间焊接程序,观察送丝平顺度、电弧稳定状态。弧焊机器人的损耗大多是烟尘与高温飞溅长期累积形成,很多隐患不会快速触发告警,只是慢慢体现在送丝不稳、电弧波动这类现象上。每次保养记录送丝组件状态、密封外观、滤网洁净情况,纵向比对历次数据变化,结合工位焊接班次调整保养周期,维持焊接工位平稳运行。