安川MA2010焊接机器人长期处在焊烟、飞溅颗粒环绕的作业环境,润滑体系的稳定状态,直接影响关节传动组件的服役周期,很多现场故障的源头,都和润滑管控不当存在关联,安川焊接机器人保养不只是简单按时加注介质,而是结合焊接摆动、圆弧走枪这类高频换向动作的损耗特点,区分不同轴体的润滑需求,把控每一处润滑点位的作业细节。
该机型各关节减速器、轴承副对应的润滑介质品类存在区分,不可混用不同牌号油脂或齿轮油,混用之后会改变介质本身的理化特性,削弱减磨效果。安川焊接机器人保养前期先核对设备运行履历,统计设备日常焊接的负载、摆动频次,高频焊接工况下,润滑介质老化速度会加快,需要适当缩短观测间隔。在开展润滑作业前,先把机械臂调整至合适姿态,让各轴油口朝向便于操作的方位,执行断电锁止流程,规避误动作带来的安全风险。清理油嘴周边附着的焊渣、粉尘,杂物顺着油嘴进入腔体,会裹挟在润滑介质内部,持续研磨齿轮与轴承接触面,加速内部构件损耗。
减速器换油是MA2010润滑保养里核心的一环,放油阶段承接油液,观察油液的颜色、粘稠度以及悬浮杂质。油液色泽偏深、杂质含量偏高,说明内部摩擦副损耗速度较快,后续巡检需要持续关注该关节运行声响与温升。排放旧油的过程保持缓慢流速,减少腔体内部残留杂质的搅动,加注新油时控制加注量,油液过多会在关节换向运转时向外溢出,滴落至焊枪、工件表面,形成额外污染,也会吸附焊烟粉尘堆积在法兰缝隙。加注完成之后,点动驱动关节低速往复转动,帮助油液在啮合区域均匀铺展,静置片刻再查看油位,保持油位处于厂家划定的区间范围。
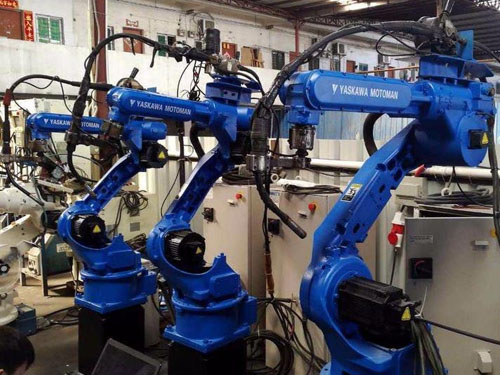
除了减速器腔体,外露的轴承、转轴以及工装连接点位,同样需要周期性补脂。焊接机器人腕部轴动作频次远高于基座轴,持续摆动焊接的工况下,腕部轴承内部润滑脂容易受热流失,干涸之后会出现运转杂音,抖动现象也会逐步显现。安川焊接机器人保养补脂作业时控制油脂注入量,过量油脂受热溢出,附着在臂体表面,更容易粘附焊渣形成硬质结块,后期清理难度偏大。补脂之后手动活动关节,感受转动阻力是否均匀,留意有没有卡滞感。焊枪底座、送丝机支架的转动副也属于容易忽略的润滑点位,这类位置缺少润滑会增大摆动阻力,影响焊接轨迹的平顺程度。
润滑作业完成之后,配套的检查工作不能省略,安川焊接机器人保养重点查看各个密封件的状态。焊渣高温灼烧、粉尘持续侵蚀,会让密封环弹性下降,润滑介质渗漏之后,腔体内部油位持续走低,短时间内就会加剧磨损。法兰、油嘴位置如果出现油膜,先擦拭干净,持续观察一段时间,油迹反复出现,代表密封件性能衰减,需要安排更换。同步检查本体管线包,飞溅灼伤护套之后,管线移位摩擦,也会间接带动关节受力异常,间接加快润滑介质消耗。
全部润滑相关作业落实完毕,解除安全锁定,开展分段试运行。先低速空载运行,让各关节充分运转,观察有没有异常声响,监测各关节温升情况。空载测试稳定之后,装上焊枪与送丝组件,执行直线、圆弧摆动焊接程序,模拟产线常规工艺持续运行,查看示教器有无异常报警。试运行结束后,整理运维记录,标注换油轴位、润滑介质型号、补脂点位,留存油液状态相关信息。现场运维人员日常巡检,可重点关注关节异响、法兰渗油、腕部抖动这些信号,根据实际焊接工况调整润滑周期,维持传动部件的运转状态,减少润滑不当引发的停机故障。