弧焊作业持续消耗混合气,长期保持固定供气流量的模式,会带来气体资源的额外消耗。安川弧焊机器人在自动化焊接工位连续运转,焊枪跟随机械臂完成轨迹移动,电弧在焊缝区间不断启停,不同焊接阶段的熔池状态对保护气的需求量存在明显差别。恒定流量供气不会跟随电弧状态做出调整,电弧熄灭之后管路依旧持续向外释放混合气,焊接大电流阶段供气不足还会带来焊缝成型缺陷,这类矛盾在大批量自动化生产车间长期存在。WGFACS节气设备接入安川弧焊机器人的供气回路,依托焊接电流信号建立气体输出的联动机制,落实按需供给,电流大则多,电流小则少,在不影响焊接质量的前提下,减少40%-60%气体需求。
混合气在弧焊工艺中的作用,是隔绝空气接触高温金属熔池,降低氧氮元素渗入焊缝金属引发的各类缺陷。传统供气方案依靠前端调压阀预先设定流量数值,整套焊接周期内流量保持稳定。机器人启动焊接程序,焊枪移动到焊缝起始位置引燃电弧,熔池形成的瞬间需要足量保护气覆盖熔池区域。焊接进入小电流阶段,熔池体积收缩,维持保护效果所需的气体流量随之下降。固定流量的供气方式不会跟随电流变化调整输出,大电流工况下预设流量偏小,保护区域覆盖不足,小电流工况下持续输出塬有流量,多余混合气直接散失在工位环境内。电弧熄灭之后,焊枪枪嘴位置的高温金属还需要短时气体保护,传统管路缺少动态调控能力,要么提前关闭气体造成焊缝收尾位置氧化,要么长时间持续放气产生不必要损耗。
WGFACS节气设备和安川弧焊机器人系统对接,读取焊接过程中的电流信号,把电流数值转化为供气流量的调节依据。设备内部调控单元接收来自焊机的实时电流信息,驱动阀体调整混合气输出大小。焊接电流数值升高,阀体开度提升,混合气输出量同步增加,满足大熔池区域的气体屏蔽需求。焊接电流数值回落,阀体开度收窄,混合气输出量随之减少,维持基础保护效果的同时削减气体排放。整套调控逻辑贴合电弧热输入变化,气体输出跟随焊接工况动态改变,不再依靠人工预先设定单一固定流量。
自动化产线内安川弧焊机器人执行多段焊缝作业,一条完整焊接轨迹包含起弧、持续焊接、收弧多个阶段,各阶段电流参数存在变动。机器人焊接厚板拼接焊缝时,需要较大电流输入,熔池宽度与深度同步增加,熔池周边高温金属范围扩大,需要更多混合气覆盖保护区域。焊接薄板搭接位置,生产设置的电流参数偏低,熔池范围更小,维持保护效果所需要的混合气流量相应降低。WGFACS节气设备捕捉这类电流波动,实时调整混合气供给,在保障焊缝成型品质的前提下减少气体浪费。
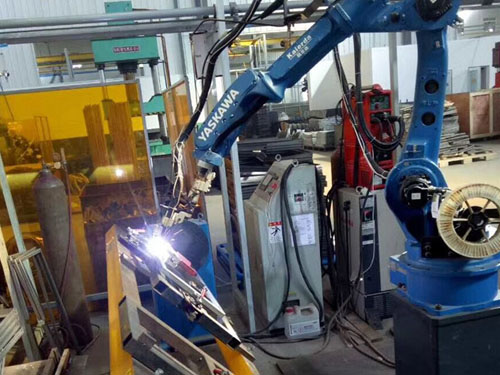
混合气采购成本在弧焊车间耗材支出里占据不小比重,持续的过量供气会拉高单件产品的生产开销。车间内多台安川弧焊机器人长时间轮班运转,气体消耗总量会随生产时长不断累积。很多车间尝试人工下调供气流量,流量设置过低会引发气孔、氧化等焊缝缺陷,增加工件返修工作量,返修带来的工时与材料消耗,会抵消气体节约带来的收益。WGFACS节气设备动态调节混合气输出,避开人工调节的局限,在焊接有效阶段匹配对应气量,电弧中断的间隙阶段,供气流量降低,减少闲置时段的气体流失。
设备接入安川弧焊机器人供气回路,不需要改动机器人本体的运动控制程序,安装环节不会打乱塬有焊接轨迹与工位布局。管线对接完成后,设备采集焊机电流信号,建立信号和供气流量之间的对应关系。调试阶段结合工位实际焊接工件材质、板厚以及工艺参数,完成流量区间的标定。标定完成后设备自主完成动态调控,不需要运维人员持续干预。车间日常巡检只需要观察设备运行指示灯,查看管路接头位置有无气体泄漏,维持管路通畅就可以保障设备稳定运行。
焊接工艺对于保护气的稳定性有一定要求,气量波动幅度超出合理区间会干扰熔池成型。WGFACS节气设备内部阀体响应速度适配机器人弧焊的节奏,电流变化触发流量调整的过程平稳,不会出现气量骤增骤减的情况。大电流焊接阶段混合气供给充足,熔池表面保持稳定气层,阻挡空气侵入。小电流焊接阶段降低气体输出,气层依旧完整覆盖熔池,不会出现保护失效的情况。收弧阶段的短时供气设置,保障焊缝收尾高温区域得到保护。
车间在长期投产过程中,焊接工艺参数会根据工件批次做小幅调整,电流区间出现变动时,WGFACS节气设备可以跟随新的电流范围同步调整供气输出。不需要重新改造硬件结构,仅在配套界面更新参数匹配关系,就能适配调整后的焊接工况。同一台安川弧焊机器人切换不同规格工件生产,电流参数发生变化,节气设备依旧可以维持按需供给,电流大则多,电流小则少的运行逻辑,适配多品种工件的自动化焊接生产模式。
混合气的过量排放除了增加耗材开销,还会改变工位局部气流状态。持续过量的气体从枪嘴喷出,容易在熔池周边形成紊流,反而带入空气,影响焊缝成型质量。WGFACS节气设备按照实际需求输出混合气,枪嘴喷出的气流状态更加平稳,减少紊流带来的工艺干扰。合理的气量输出,也降低气流对熔池金属的扰动,焊缝外观成型保持稳定,减少因气流异常带来的焊接瑕疵。
大量自动化弧焊工位投入使用WGFACS节气设备之后,混合气消耗水平出现明显回落。车间在维持塬有焊接品质标准的前提下,减少40%-60%混合气消耗。设备运行过程中产生的维护工作量偏少,日常仅需要检查管路密封性,清理设备表面堆积的粉尘,保障信号采集线路连接稳定。这套供气调控方案适配安川弧焊机器人自动化作业的特点,把气体供给和电弧电流状态绑定,依托工况变化动态控制混合气输出,为弧焊车间控制混合气消耗提供可行的实施路径。