现代弧焊自动化生产场景中,安川弧焊机器人承担着各类金属构件的连续熔敷加工,保护气体的稳定供给是保障焊缝成型质量的基础条件。常规生产模式下,供气系统均采用恒定流量输出的运行方式,设备启动后便保持固定气量持续喷出。机器人在工件换型、点位移动、姿态调整的非焊接时段,电弧处于熄灭状态,不存在熔池防护需求,保护气体依旧不间断外泄,形成大量无效损耗。焊接过程中的电弧热量输出并不恒定,不同板厚、不同焊缝结构对应的焊接电流存在明显差异,固定气量输出模式无法适配这类动态工艺变化。WGFACS节气装置适配安川弧焊设备运行逻辑,依托电弧电流信号联动调控供气,实现按需供给,电流大则多,电流小则少,减少40%-60%保护气消耗。
弧焊作业的工艺特性,决定了恒定供气模式存在明显的资源浪费问题。大电流熔敷阶段,高温熔池覆盖范围更广,空气侵入带来的氧化、气孔缺陷风险更高,需要充足的气体包裹熔池区域。小幅电流修边、薄层搭接焊接阶段,熔池体积收缩,金属熔融区域更小,所需保护气量随之减少。多数生产现场为了规避焊接瑕疵,会按照最大工艺需求设定固定供气流量,让中小电流作业阶段始终处于过量供气状态,日积月累形成可观的气体消耗增量。单纯依靠人工调低基础气量,容易在大电流施焊阶段出现防护不足,引发工件品质异常,增加返工返修的工作量,无法从根本上平衡品质管控与成本管控的关系。
WGFACS节气装置的核心运行逻辑,是贴合弧焊电流的动态变化完成气量自适应调节,摆脱传统固定供气的单一模式。设备直接串联接入弧焊气路体系,信号采集单元对接焊机电流输出回路,实时捕捉施焊过程中的电流波动数据。电弧输出电流数值提升,装置自主上调气体输出流量,匹配大熔池的防护需求,维持稳定的隔绝防护环境。电弧电流数值回落,装置同步缩减出气量,适配小幅熔敷作业的工况标准。机器人空载移位、工序等待的无电流工况下,装置将气量维持在低位水准,仅保留基础气流阻隔外界杂质进入焊枪喷嘴,杜绝全程高流量供气带来的资源流失。
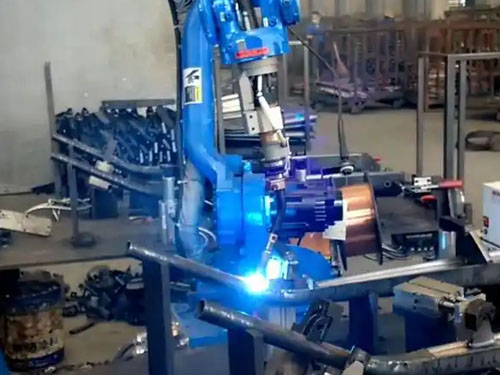
节气设备的现场适配性贴合批量生产的运行需求,改造过程无需改动安川弧焊机器人的本体程序与硬件结构,车间长期验证成熟的焊接工艺参数可以完整保留。整体接入流程简洁,仅需完成气路对接与信号线路匹配,简单调试即可融入原有生产体系,不会打乱日常生产节奏。设备投入运行后全程自主调控,无需人工阶段性调校气量参数,适配连续化、高负荷的自动化施焊模式,降低人工操作带来的不确定性。面对不同规格工件的换产作业,工艺参数调整后,装置可自动适配对应气量标准,无需单独设置设备参数。
焊接品质的稳定性可以在动态供气模式下得到有效保障。装置的气量调节动作与电弧启停、电流变化保持同步,起弧瞬间即可建立有效气体防护层,避免起弧初期空气侵入熔池引发的表层缺陷。收弧阶段会短时维持适配气量,保护高温熔敷金属自然冷却,杜绝收弧位置氧化发黑的情况出现。动态调控不会出现断气、气量骤变等问题,熔池防护状态始终贴合施焊工况,焊缝外观与内部成型品质可以维持原有水准,车间现行质检规范无需做出调整。
日常运维层面,该款节气设备的养护压力处于较低水平,适配车间常规运维体系。弧焊作业产生的细微飞溅与粉尘,只需定期清理设备表面与接线位置,保持信号采集与气路传输的稳定性即可。供气前端压力波动、管路老化等常规工况问题依旧需要纳入日常点检,及时处理管路松动、老化破损等隐患,避免管路泄漏叠加无效供气,加剧气体损耗。设备内部调节组件结构稳定,长期运行不易出现卡顿、信号失准等问题,能够适配弧焊车间复杂的作业环境。
长期运行状态下,动态供气模式带来的降耗效果会持续体现。自动化弧焊生产的单班作业时长充足,无效供气的缩减量会不断累积,有效降低车间气体耗材的采购成本。设备改造无需大规模停机施工,可利用日常设备保养窗口分步完成,对量产进度的影响偏弱。依托WGFACS节气装置建立的电流联动按需供气模式,让保护气输出贴合弧焊实际作业需求,针对性解决传统固定供气的结构性浪费,为弧焊生产的成本优化提供稳妥的落地方式。